|
+ c: A' W1 J5 D& u/ V 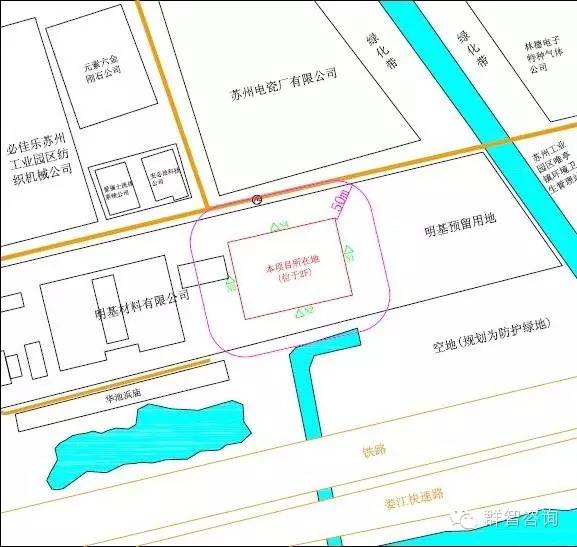
6 ~+ q; R9 B( o' ^% V5 ]7 r
1月20日,苏州工业园区发布“京东方光科技有限公司扩建LCD模组1800万片/年、迁建背光源1200万片/年项目”环评公告。 ) [$ c/ M1 M8 G. f9 D
公告称,建设单位根据环保部《关于印发〈建设项目环境影响评价GOV信息公开指南(试行)〉的通知》(环办[2013]103号)等有关规定,为充分了解“京东方光科技有限公司扩建LCD模组1800万片/年、迁建背光源1200万片/年项目”周边各界对该项目建设的意见,更好地做好本项目的环境保护工作,现对该项目环评影响评价报告表进行公示,并征求公众意见。公示期为公示之日起2个工作日。 : c! I! m$ [6 A3 w
1、建设项目概要 * A o7 @0 d7 [; ]2 h5 l( \) F
(1)项目名称:京东方光科技有限公司扩建LCD模组1800万片/年、迁建背光源1200万片/年项目 " B; d/ [! o/ e" j
(2)项目地点:苏州工业园区春辉路13号
( h2 X) b" j% g* ^' ^( a- n (3)项目所属行业:光电子器件及其他电子器件制造
' ?# ]( |$ S* v9 I (4)项目内容:在苏州工业园区春辉路13号进行扩建LCD模组1800万片/年项目、迁建背光源1200万片/年项目。项目租赁明基材料有限公司现有厂房F3栋,占地面积为11400m2。本项目主体位于F3栋2楼,包括无尘室、原料仓、成品仓、会议室、IT机房、更衣区、培训教室、行政仓库、工务仓库、化学品存放区、治具加工室等,另在F3栋1楼设置空压机房、纯水机房、货物暂存区、一般工业固废暂存区、生管资材办公室、IQC等。
" l8 E; Q5 z( L$ R( L( B8 E+ p$ n (5)项目环境影响评价结论:从环境保护角度看,项目建设可行。
4 f5 ^" I' u" t+ _" ^ 2、建设单位名称和联系方式
9 A+ n( W: `5 r3 D# n 建设单位:京东方光科技有限公司 5 C. y/ m' m1 V+ @) l% F
项目及技术背景介绍 8 R: q4 M( R% F; U3 ~' W& Z$ ^7 H
京东方光科技有限公司(原苏州京东方茶谷电子有限公司)创建于 2002 年 3 月,位于苏州工业园区,是由中方股东—京东方科技集团股份有限公司(国内上市公司:京东方 A、B)和日方股东—日本茶谷产业株式会社、高千穗电气株式会社共同投资设立的股份制企业。公司注册资本 33771.0424 万元人民币。主要经营背光源及其关键零组件的研发、制造及销售。公司目前在苏州工业园区的生产厂房分布在海棠街2号、群星路55号以及界浦路东、吴淞江北岸三处。
( t4 a% z" w& j4 m, Q 
5 C9 B% S4 b2 l$ R
图1 中小型背光源工艺流程图 ' @1 M( N# Q0 D& f! h) l
7 C( s7 S& r" @/ M5 c* ^, c G1:丁酮 W1:材料清洗废水
O" ?1 W7 I9 R. ~3 } S1:废油墨、废清洗液
1 d6 O+ R! F* ?2 ` G2、G3:非甲烷总烃 S2、S3:废HC 清洗剂的无尘布
( Q* A; M3 |( r0 t2 M& c; [ S4:废胶带
2 V9 ?) x$ U9 ]7 l; {5 o1 U 图2 背光源项目生产工艺流程图 9 s- ~! u2 z& Z% L- ~9 t/ }
u( a0 a# c% U3 q7 ^& q4 r1 l G4:颗粒物 W2:清洗废水 S5:废液晶屏边角料
& m. l* E, m; b6 D2 C S6:废锡渣
& u1 h1 B8 @0 _ S7:废胶带 8 I1 p* q/ W3 V, }* I" ?4 B
S8:标签、废弃缠绕膜、托盘
0 ~3 c5 e& }6 m+ Y$ V0 T9 K* D* ~ 图3 液晶模组生产工艺流程图 # ]' e. E$ o; B
/ d5 G$ \2 g8 I
G5:颗粒物 S9:废锡渣 8 d1 o- I8 y% t" s; o7 [( F* e
S10:废弃纸箱 ' |; e6 ?# t; p, z0 `4 V9 ]
图4 LED 灯管生产工艺流程图 ! }1 H; R. n9 A$ C
0 s. T* r |+ ?( U5 d% m- f; W
图 5 模组工艺流程及产污环节图
( e1 I0 L8 r0 S) C* p 工艺流程简述:
+ E1 d7 G0 i9 O! [4 t: ?/ q. f3 [$ ~ 胶框清洗:胶框采用超声波清洗机清洗,纯水(不加清洗剂等各类物料),频率设定为40KHz,温度40±5℃,清洗6分钟后取出,放入干燥炉(采用电能),干燥温度控制在50~55℃。清洗废水进入纯水制备系统的纯水储槽中,与新鲜纯水一同经后续处理工艺处理后循环使用。该工序产污环节为超声波清洗机噪声。
6 h }# U1 z4 J; O( ?6 P 胶框&反射片/导光板&灯条组装:该工序均为手工作业,采用辅助治具固定胶框,将反射片/导光板及灯条组装贴合。
4 G: G0 T: H1 R, T5 F0 ~. o 半成品检查:对半成品进行目视检查,重点检查是否有组立不良,不合格品人工拆解维修。 0 T! y1 m5 |4 y, u9 ^
膜材组立:手工作业,将扩散片、上下棱镜片、遮光片一层层组立在半成品上。由于在组立过程中需将材料表面的保护膜撕下,因此在此过程中产生的污染物为废弃保护膜。 0 D+ ~7 x1 ]; p- ]
画面点亮检验:采用点灯治具点亮产品,对可视区目视检查,不合格品人工拆解维修。
" @& v4 @1 y" ^) A4 ` 外观检验:对半成品进行外观方面的检验,不合格品人工拆解维修。
9 |$ V( G9 k) i1 W' d! x$ A2 T. b6 T 液晶屏后段切割:对中片液晶屏采用半自动切割机进行刀轮线性切割,在此过程中会产生玻璃废料以及切割噪声。
4 b. j' s6 P6 I! b! c. F8 k$ K) T9 C 液晶屏清洗:切割好的小片液晶屏采用自动清洗设备清洗,清洗道数为2道,采用上淋下冲的清洗方式,流量为30升/分钟,温度为常温,压力控制在0.5MPa以下,使用纯水(不加清洗剂等各类物料)。在此过程中会产生清洗废水,清洗废水进入纯水制备系统的纯水储槽中,与新鲜纯水一同经后续处理工艺处理后循环使用。 ' E; W" Y$ j% Y; ?- M9 o D0 B( y1 p
AOI检测(电讯及外光面检验):液晶屏采用自动检测设备进行点亮画面检测。 9 z6 k/ V7 Q+ Y8 a( y, A7 F0 d
小片液晶屏清洗:切割好的裸片小片液晶屏采用自动清洗设备清洗,清洗道数为2道,采用上淋下冲的清洗方式,流量为30升/分钟,温度为常温,压力控制在0.5MPa以下,使用纯水(不加清洗剂等各类物料)。在此过程中会产生清洗废水,清洗废水进入纯水制备系统的纯水储槽中,与新鲜纯水一同经后续处理工艺处理后循环使用。 0 {+ ^0 \) a$ l: P: K% \
偏光片贴附:采用偏贴机将上下偏光片贴附在液晶屏的上下表面,并在半成品上贴附保护膜,偏贴完成后用加压脱泡机进行脱泡。在此过程中会产生废弃的保护膜。 8 K* |) p b4 n# |, m2 U9 X3 N8 M
Printer打印:采用喷码机在标签规定位置进行喷码,喷码使用喷码油墨及油墨添加剂。字体高度要求在2mm,将喷码完成后的标签贴附在液晶屏正面偏光片上,以方便后续追溯产品料号及生产日期。该工序中产生的污染物为喷码油墨、添加剂挥发产生的油墨废气(丁酮、丙酮废气)。
4 F- v0 e6 |. G0 E& r. P: \ 电极边清洗:全自动EC清洁设备用蘸有丙酮或酒精的无尘布对液晶屏电极边进行清洁,在此过程中会产生丙酮或酒精废气以及废弃无尘布。 : Z0 w7 L1 O2 q( t: B, @4 Z i
COG(IC&液晶屏贴合):采用半自动COG设备将异方性导电膜、半导体芯片附于液晶屏电极上,并对液晶屏进行抽检光学,不合格品进入重工工艺。 2 b, T5 M9 A( ^% ]( n! D) A
FOG(FPC&液晶屏贴合):采用半自动FOG 设备将柔性电路板贴附在液晶屏产品上,并检测液晶屏有无功能性异常,不合格品进入重工工艺。
1 o4 I. [3 O5 p( ^ AOI 检测(电讯及外光面检验):采用全自动检测设备对液晶屏进行电讯及外光面检验,不合格品进入重工工艺。
1 t- m6 ~! L0 R. n$ V/ F 印刷线路板压合:采用全自动印刷线路板压合设备将液晶屏与基板进行压合。 ! v. B6 \ ^0 w" Y
PBI 检测(电讯画面检测):采用电测治具对液晶屏进行电讯画面方面的检测。 ' Y6 [8 A+ D7 p' M1 O. n5 `1 T
点胶:采用点胶机对液晶屏的IC 裸露线路区&FPC 与玻璃的夹角处进行涂布UV 胶,然后在UV 固化炉中用紫外光进行曝光照干。根据项目方提供的UV 胶MSDS 分析知,该UV 胶中无易挥发物质,因此无UV 胶废气产生。 7 m, t* [4 Z' ]4 l) ~
背光和玻璃组立:手工作业,对背光及玻璃进行组立。
* S5 W* [3 J0 T) g, Z; s9 z+ w 拉焊:采用焊笔对背光源和玻璃的焊接点进行焊接,在此过程中会产生焊接废气以及锡渣。 , V* D/ J* d) B
拉焊检查:对背光源和玻璃的焊点位置进行目视检查。
% l& O1 A q1 D 电测1:使用点灯治具对可视区进行目视检查,检验可视区是否有功能性不良。
* e: D. }0 w' R4 q" }) S 触摸屏组立:采用辅助治具固定产品,手持触摸屏进行组合。 ( G# W1 b P& `" [% i
电测2:使用点灯治具对可视区进行目视检查,检验可视区是否有功能性不良。
9 x0 N% a8 G7 u- @; w# ]2 X 外观检查:对半成品进行外观方面的检验。 0 W5 e1 [+ O2 C$ M) V$ g
OQC 外观检查:对产品进行制造过程的最终检查验证及出货品质检验,不合格品作为固废外售。
$ `% w& c4 m* |* z 包装:手工包装,在此过程中会产生废包装材料。
, a0 @% h1 B4 k' b: L) Y
* c9 ~3 P3 u* O, I A 图6 模组项目制程不良品返修流程图 ! P4 ?2 }8 \9 ]+ p0 j& d
" W `( ^6 b+ d( s% p2 a5 S+ E) s) M" W" g" y( X7 ^2 R" G- j0 i/ j
2 F1 }. a1 O8 C- _2 `3 H0 r4 _0 J |